 Chat WhatsApp
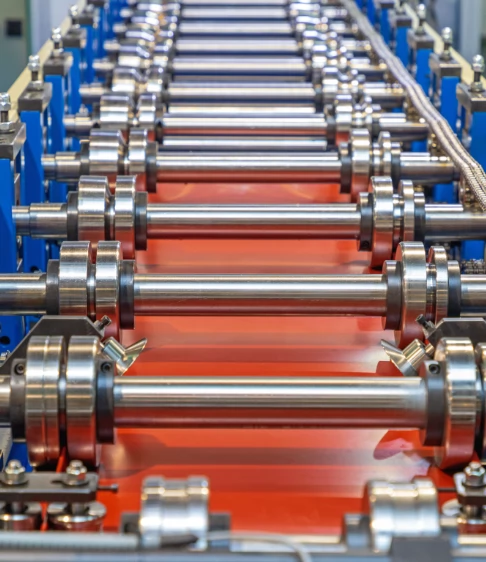
Merawat roll dies (mata rol pembentuk) dan sistem hidrolik Mesin Baja Ringan
Merawat roll dies (mata rol pembentuk) dan sistem hidrolik merupakan kunci utama untuk menjaga umur panjang mesin roll forming baja ringan, memastikan akurasi produk tetap tinggi, serta mencegah downtime produksi yang merugikan. Berikut adalah panduan perawatan komprehensif untuk kedua komponen vital tersebut:
1. Perawatan Roll Dies (Mata Rol Pembentuk)
Roll dies bekerja di bawah tekanan tinggi untuk membekukan bentuk lembaran galvalum secara bertahap. Jika tidak dirawat, gesekan dan penumpukan kotoran dapat merusak permukaan rol dan menggores produk baja.
-
Pembersihan Rutin Permukaan Rol: Setiap selesai produksi atau pergantian sesi, bersihkan permukaan rol dari serpihan logam halus (metal debris), debu, atau sisa lapisan galvalum yang menempel. Gunakan kain lembut dan cairan pembersih non-korosif.
-
Pemberian Pelumasan (Lubrication) Berkala: Oleskan oli anti-karat (rust preventive oil) pada permukaan rol jika mesin tidak akan digunakan dalam waktu lama. Selama proses produksi, pastikan sistem pelumasan otomatis (jika ada) berfungsi optimal untuk mengurangi gesekan ekstrem antara rol dan material baja.
-
Pemeriksaan Keausan dan Penyelarasan (Alignment): Secara berkala, cek ketepatan posisi (alignment) antar stasiun rol. Pergeseran sekecil apa pun akibat getaran mesin dapat menyebabkan keausan tidak merata (uneven wear) pada sisi rol tertentu.
-
Hindari Beban Berlebih: Jangan pernah memasukkan koil baja dengan ketebalan atau tingkat kekerasan (yield strength) yang melebihi spesifikasi kapasitas maksimal mesin, karena hal ini dapat menekan rol secara berlebihan dan merusak profil alurnya.
2. Perawatan Sistem Hidrolik
Sistem hidrolik bertanggung jawab penuh pada tenaga pemotongan (cutting system) yang presisi dan bertenaga tinggi. Komponen utamanya meliputi pompa, katup (valves), silinder, dan selang tekanan tinggi.
-
Monitoring dan Penggantian Oli Hidrolik: Gunakan oli hidrolik dengan viskositas yang sesuai dengan rekomendasi pabrikan. Lakukan pengecekan level oli secara rutin pada sight glass tangki, dan ganti oli secara berkala (biasanya setiap 6 bulan hingga 1 tahun sekali tergantung intensitas pemakaian) untuk mencegah pengendapan lumpur.
-
Perawatan dan Penggantian Filter Oli: Filter oli bertugas menyaring kotoran agar tidak masuk ke katup presisi tinggi. Bersihkan atau ganti filter oli secara rutin agar sirkulasi fluida hidrolik tetap lancar tanpa hambatan tekanan.
-
Inspeksi Kebocoran pada Selang dan Seal: Periksa secara visual seluruh sambungan pipa, selang fleksibel, dan seal silinder hidrolik dari tanda-tanda rembesan atau kebocoran oli. Kebocoran kecil dapat menurunkan tekanan kerja (operating pressure) dan membuat hasil potongan pisau menjadi tidak sempurna.
-
Kontrol Suhu Operasional: Pastikan suhu oli hidrolik tidak overheat (terlalu panas) selama mesin digeber bekerja secara masif. Suhu yang terlalu tinggi akan menurunkan kualitas pelumasan oli dan merusak komponen karet di dalam sistem.
3. Jadwal Maintenance Preventif (Checklist Berkala)
Agar perawatan lebih terstruktur, terapkan jadwal pemeliharaan berikut:
-
Harian: Pembersihan area kerja, pembersihan sisa potongan logam, dan pengecekan visual awal.
-
Mingguan: Pengecekan level oli hidrolik, pemeriksaan kekencangan baut pengunci rol, dan pelumasan roda gigi (gearbox / rantai penggerak).
-
Bulanan: Kalibrasi sensor panjang, pemeriksaan menyeluruh pada kelistrikan PLC, dan tes tekanan sistem hidrolik.