 Chat WhatsApp
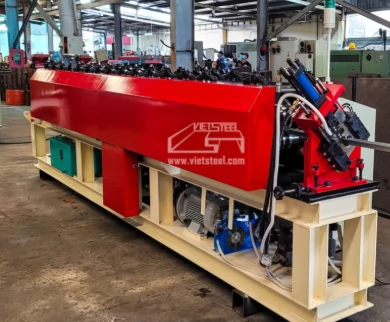
Prosedur Perawatan Rutin, Kalibrasi Celah Rol, Diagnosis Cacat Produk, dan Proteksi Aset Mesin Baja Ringan
Mesin roll forming baja ringan merupakan aset produksi utama yang beroperasi menahan beban kerja mekanis tinggi. Dalam operasional harian di fasilitas produksi, mesin berputar secara berkesinambungan membentuk puluhan ton plat baja keras G550. Kondisi ini membuat setiap komponen mekanis, sistem hidrolik, dan modul kontrol rentan mengalami penurunan kinerja (wear and tear).
Pengabaian terhadap jadwal pemeliharaan berkala berisiko menimbulkan berbagai kendala teknis: hasil pemotongan profil bergelombang, timbulnya goresan pada permukaan galvalume, ukuran panjang yang tidak konsisten, hingga kerusakan mendadak (unplanned downtime). Kerusakan mesin di tengah jadwal produksi yang padat dapat mengganggu rantai pengiriman produk dan membengkakkan biaya perbaikan.
Oleh karena itu, penerapan prosedur pemeliharaan preventif (preventive maintenance) serta penguasaan teknik identifikasi gangguan (troubleshooting) merupakan keahlian wajib bagi tim teknisi pabrik.
Program Pemeliharaan Preventif Terstruktur (Preventive Maintenance)
Untuk memastikan mesin roll forming selalu beroperasi secara optimal dan memiliki usia pakai yang panjang, pelaksanaan perawatan harus terbagi menjadi beberapa jadwal berkala:
1. Perawatan Harian (Selesai Shift Produksi)
-
Pembersihan Serpihan Logam: Bersihkan sisa-sisa potongan galvalume atau debu plat yang menempel pada celah roller die dan area pisau pemotong hidrolik menggunakan semprotan kompresor (air blow). Serpihan logam yang terjepit dapat menggores permukaan rol dan merusak lapisan galvalume.
-
Pelumasan Sistem Penggerak: Berikan pelumas/fat (grease) industri pada rantai penggerak (drive chain) dan roda gigi (gears).
-
Pemeriksaan Level Oli Hidrolik: Periksa indikator volume oli pada tangki hidrolik serta pastikan tidak terjadi kebocoran pada selang (hose) dan sambungan fitting.
2. Perawatan Mingguan
-
Pemeriksaan Kekencangan Baut Stasioner: Getaran mesin saat beroperasi dapat merenggangkan baut penahan blok bantalan (bearing block). Kencangkan seluruh baut menggunakan kunci torsi (torque wrench).
-
Pembersihan Sensor Encoder: Bersihkan roda sensor rotary encoder dari penumpukan debu atau minyak agar kalkulasi panjang plat pada PLC tetap akurat.
-
Pengecekan Ketegangan Rantai Penggerak: Rantai yang terlalu kendur dapat menimbulkan hentakan mendadak (backlash) saat mesin berakselerasi, yang berdampak pada variasi ukuran panjang potongan.
3. Perawatan Bulanan dan Tahunan
-
Pembersihan & Penggantian Oli Hidrolik: Kualitas oli hidrolik (ISO VG 46/68) menurun seiring kenaikan suhu dan durasi kerja. Lakukan penyaringan (filtering) atau penggantian oli secara berkala setiap 6 hingga 12 bulan.
-
Pemeriksaan Kelurusan Poros (Alignment Check): Gunakan alat laser alignment atau mistar presisi (straightedge) untuk memastikan seluruh poros stasioner berada dalam satu garis lurus dari stasioner awal hingga stasioner akhir.
Tabel Troubleshooting Cacat Produk & Tindakan Perbaikan
Jika dalam proses produksi ditemukan hasil profil baja ringan yang melenceng dari standar mutu, gunakan tabel diagnosis teknis berikut untuk penanganan:
| Gejala Cacat Produk | Kemungkinan Penyebab Utama | Langkah Solusi Perbaikan (Corrective Action) |
| Profil Memuntir (Twisting) | Penekanan rol sebelah kanan dan kiri tidak seimbang; celah stasioner miring. | Kalibrasi ulang baut penekan poros atas (top shaft adjustment) secara simetris menggunakan feeler gauge. |
| Profil Melengkung (Camber/Bowing) | Kelurusan antar-stasioner tidak sejajar; tekanan rol pembentuk akhir terlalu kuat. | Lakukan re-alignment kelurusan stasioner dan setel ulang straightening device pada stasioner akhir. |
| Ujung Potongan Penyok / Gepeng | Pisau pemotong hidrolik tumpul; celah pisau (blade gap) terlalu renggang. | Asah kembali pisau potong SKD11 atau atur ulang kerapatan celah dudukan pisau pemotong. |
| Ukuran Panjang Potongan Tidak Konsisten | Roda encoder selip pada permukaan plat; parameter deceleration PLC kurang pas. | Kencangkan pegas penekan roda encoder; atur ulang parameter waktu perlambatan pada Inverter/VFD. |
| Garis Tergores pada Galvalume | Ada gram plat keras yang menempel pada rol; lapisan hard chrome terkelupas. | Bersihkan permukaan rol menggunakan ampelas halus (grade 1000) atau re-chrome ulang rol yang tergerus. |
Prosedur Kalibrasi Celah Rol (Roller Gap Clearance)
Pengaturan celah antara rol atas dan rol bawah (roller gap) merupakan langkah kalibrasi yang harus disesuaikan setiap kali terjadi perubahan ketebalan bahan baku plat.
                  [ Skema Pengaturan Celah Rol (Roller Gap) ]

      [ Rol Atas ]       ───► Baut Pengatur Poros Atas (Top Adjustment)
       ══════════
       ───┬──────        ───► Celah Rol (Gap = Tebal Nominal Plat)
       ══════════
      [ Rol Bawah ]      ───► Poros Bawah Tetap (Fixed Bottom Shaft)
Dampak Kesalahan Pengaturan Celah:
-
Celah Terlalu Rapat:
-
Motor penggerak bekerja ekstra berat, memicu lonjakan arus listrik (Ampere).
-
Plat menjadi gepeng atau retak pada area sudut tekukan.
-
Lapisan galvalume terkelupas akibat gesekan berlebih.
-
-
Celah Terlalu Renggang:
-
Bentuk sudut profil C atau Reng menjadi tumpul.
-
Produk rentan mengalami gejala twisting atau camber.
-
Lebar profil memekar di luar standar toleransi.
-
Metode Kalibrasi: Gunakan lembaran feeler gauge dengan ketebalan yang sesuai dengan tebal nominal plat yang diproduksi (misalnya 0,75 mm). Sisipkan feeler gauge di antara rol atas dan rol bawah pada sisi kiri dan kanan stasioner, lalu putar baut penekan poros atas hingga terasa hambatan gesekan yang pas (slight drag).
Layanan Servis & Modernisasi Mesin Baja Ringan
Bagi pemilik pabrik di wilayah Bogor yang memiliki unit mesin roll forming lama dengan presisi yang mulai menurun, melakukan perbaikan menyeluruh (overhaul) atau modernisasi (retrofitting) merupakan langkah efisien untuk mengembalikan performa mesin.
Layanan servis komprehensif meliputi:
-
Pembubutan dan pelapisan ulang hard chrome pada permukaan roller die yang tergerus.
-
Penggantian poros (shaft) yang mengalami pembengkokan akibat kelelahan logam.
-
Modernisasi sistem elektrikal dari kontrol manual menjadi sistem PLC Touchscreen otomatis yang presisi.
-
Reconditioning sistem hidrolik dan pembuatan pisau pemotong presisi berbasis baja SKD11.
Dapatkan dukungan teknis, layanan pemeliharaan, serta pengadaan mesin baja ringan presisi tinggi melalui Jual Mesin Baja Ringan Bogor Roll Forming Profil C Reng Spandek Presisi.